


Czym są niestandardowe chromowane emblematy i oznaczenia samochodowe?
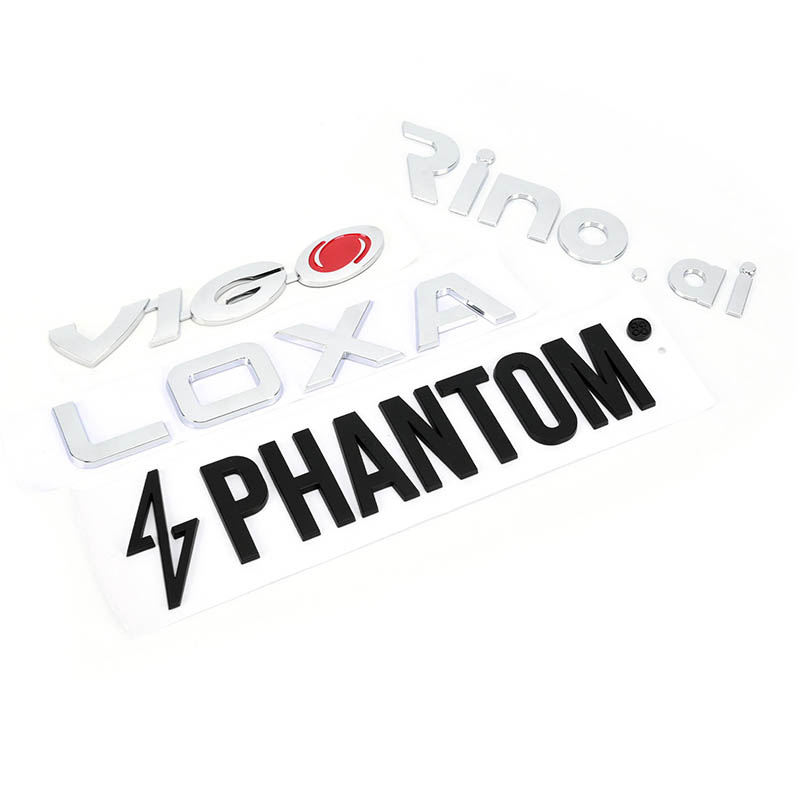
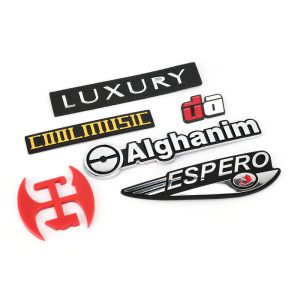
Korzystając z zasady elektrolizy, cienką warstwę metalu (takiego jak nikiel, chrom lub złoto) nakłada się na powierzchnię podłoża, takiego jak metal lub tworzywo sztuczne, nadając małemu znakowi metaliczny połysk, a jednocześnie czyniąc go bardziej odpornym na zużycie i korozję. Przykładami mogą być plakietki z tyłu samochodu, plakietki z napisami na karoserii, plakietki samochodowe z galwanizowanego tworzywa ABS lub metalowe tabliczki znamionowe na urządzeniach elektronicznych.
Zalety chromowanych emblematów i oznaczeń z tworzywa ABS
* Nadaje wyrobom z tworzyw sztucznych metaliczny połysk, czyniąc je estetycznymi i dekoracyjnymi;
* Zwiększa wytrzymałość mechaniczną powierzchni wyrobu i wydłuża jego trwałość użytkową;
* Zapewnia wyrobom z tworzyw sztucznych większą odporność na czynniki zewnętrzne, takie jak światło i warunki atmosferyczne, ograniczając ich podatność na starzenie;
* Nadaje tworzywom przewodnictwo elektryczne, przenikalność magnetyczną oraz zdolność do zgrzewania.
Proces produkcji chromowanych emblematów z tworzywa ABS
* Główny przebieg procesu galwanizacji tworzywa ABS wygląda następująco:
* Zawieszanie, chemiczne odtłuszczanie, matowienie (trawienie), neutralizacja, aktywacja palladem, usuwanie pozostałości (desizing), chemiczne niklowanie, wstępne niklowanie, kwaśne miedziowanie (połyskowe), niklowanie półpołyskowe, niklowanie połyskowe, niklowanie mikroporowate, chromowanie oraz suszenie.
1. Odtłuszczanie:
* Głównym celem odtłuszczania jest usunięcie olejów i smarów, a także obniżenie napięcia powierzchniowego i nadanie powierzchni właściwości hydrofilowych. Podczas obróbki lub transportu elementy nieuchronnie stykają się z olejami, środkami antyadhezyjnymi i innymi zanieczyszczeniami. Czynniki te, wpływające na kolejne etapy procesu, muszą zostać usunięte w procesie odtłuszczania. Odtłuszczanie sprzyja również równomiernemu matowieniu, poprawia przyczepność powłoki i wydłuża żywotność kąpieli trawiącej.
2. Matowienie (trawienie): Celem matowienia jest zwiększenie chropowatości i powierzchni właściwej materiału, co poprawia przyczepność powłoki metalowej do tworzywa sztucznego; proces ten zmienia również charakter powierzchni tworzywa z hydrofobowego na hydrofilowy, zapewniając równomierne zwilżanie elementów wodą i ułatwiając tym samym równomierną adsorpcję jonów metali. Metody matowienia obejmują matowienie mechaniczne, matowienie poprzez pęcznienie w rozpuszczalniku oraz matowienie chemiczne.
3. Uwrażliwianie (sensybilizacja): Celem uwrażliwiania jest adsorpcja warstwy substancji łatwo utleniających się na powierzchni detalu, tak aby podczas aktywacji mogła zajść reakcja redoks, prowadząca do powstania na powierzchni elementu katalitycznej warstwy metalu szlachetnego.
4. Aktywacja: Celem aktywacji jest wytworzenie na powierzchni detalu warstwy metalu (poprzez adsorpcję substancji katalitycznych, takich jak złoto lub miedź, na wcześniej uwrażliwionej powierzchni), która pełni funkcję katalizatora dla późniejszego osadzania chemicznego, ułatwiając proces chemicznego nakładania powłoki.
Proces aktywacji polega na zanurzeniu detalu, na którym zaadsorbowano reduktor, w roztworze zawierającym utleniacz. Zazwyczaj jest to zanurzenie w wodnym roztworze soli metali szlachetnych, w wyniku czego jony metalu szlachetnego są redukowane do postaci metalicznej przez obecny na powierzchni reduktor, tworząc tym samym warstwę metalu szlachetnego na powierzchni detalu. Warstwa metalu szlachetnego pełni funkcję aktywnego katalizatora (zwanego również powłoką katalityczną), przyspieszając reakcję redukcji w procesie osadzania bezprądowego. Praktyka wykazała, że właściwościami katalitycznymi tego typu odznaczają się takie metale jak złoto, srebro, miedź i pallad.
5. Osadzanie bezprądowe: Po procesie aktywacji na powierzchni detalu znajduje się już cienka warstwa srebra lub innego metalu. W przypadku zanurzenia w roztworze kwaśnym powłoka srebrna uległaby oderwaniu. Dlatego w pierwszej kolejności konieczne jest przeprowadzenie procesu bezprądowego miedziowania w środowisku zasadowym. W wyniku reakcji redoks na powierzchni detalu osadzana jest warstwa miedzi, co wzmacnia warstwę przewodzącą. Następnie można przeprowadzić proces galwaniczny w środowisku kwaśnym. Osadzanie bezprądowe to niskotemperaturowa reakcja redukcji autokatalitycznej. Po zakończeniu tego etapu detal poddawany jest konwencjonalnej obróbce galwanicznej, podobnie jak typowy element metalowy.
6. Obróbka końcowa: Po procesie galwanicznym powłoka metalowa wymaga obróbki końcowej w celu poprawy jej jakości i wyglądu. Zazwyczaj obejmuje ona chłodzenie, czyszczenie oraz polerowanie.
7. Kontrola jakości: Na koniec, po zakończeniu procesu galwanicznego, produkt poddawany jest kontroli jakości. Sprawdza się przede wszystkim grubość, przyczepność oraz jakość powierzchni nałożonej powłoki. Do pakowania i wysyłki kwalifikują się wyłącznie produkty, które pomyślnie przeszły kontrolę jakości.
Perspektywy rozwoju chromowanych emblematów i oznaczeń z tworzywa ABS:
Wraz z ciągłym rozwojem technologii odchudzania konstrukcji samochodowych, tworzywa sztuczne stały się najpowszechniej stosowanym lekkim materiałem niemetalicznym. Szerokie zastosowanie galwanizacji nie tylko nadaje elementom z tworzyw sztucznych metaliczny wygląd i fakturę – poprawiając estetykę oraz komfort użytkowania podzespołów samochodowych – ale także wzmacnia ich właściwości mechaniczne i stabilność chemiczną, poszerzając tym samym zakres wykorzystania tworzyw sztucznych w motoryzacji.
Galwanizacja tworzyw sztucznych stosowanych w motoryzacji sprzyja zastępowaniu materiałów metalowych i przyspiesza proces redukcji masy pojazdów. Dzięki doskonałym właściwościom użytkowym, w przemyśle motoryzacyjnym coraz szersze zastosowanie znajdują mieszanki tworzyw modyfikowanych oraz tworzywa wzmacniane włóknami. Kluczowe znaczenie dla rozwoju technologii metalizacji powierzchni tworzyw sztucznych będzie miało opracowywanie materiałów przystosowanych do galwanizacji oraz udoskonalanie samych procesów galwanicznych.
Chromowany emblemat samochodowy z tworzywa ABS


Kto wykonuje chromowane emblematy na zamówienie?
Nasza fabryka znajduje się w Yiwu w Chinach. Od ponad 15 lat specjalizujemy się w produkcji chromowanych emblematów i oznaczeń samochodowych z tworzywa ABS. Oferujemy możliwość personalizacji wszystkich produktów galwanizowanych przy niskim minimalnym zamówieniu (MOQ) i zapewniamy wysoką jakość wykonania; nasze wyroby doskonale sprawdzają się w sklepach, samochodach, hotelach, barach, firmach, supermarketach, salonach dealerskich itp.